
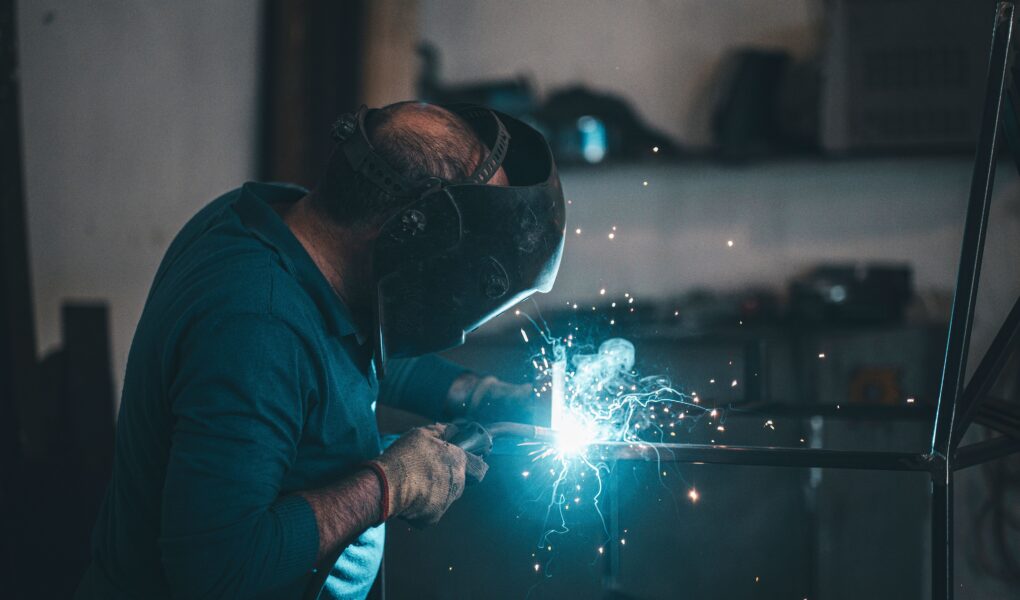
Proces łączenia metali metodami łukowymi wiąże się z wprowadzaniem potężnej ilości ciepła w wąską strefę materiału. Wynikający z tego nierównomierny rozkład temperatur, przemiany fazowe oraz zjawisko skurczu spawalniczego (wzdłużnego, poprzecznego i kątowego) generują wysokie naprężenia własne. W swobodnym układzie nieskrępowanym skutkuje to niekontrolowanymi odkształceniami plastycznymi, skręceniem profili oraz przekroczeniem dopuszczalnych tolerancji geometrycznych. Ograniczenie tych zjawisk wymaga zastosowania sztywnych, precyzyjnych układów pozycjonująco-mocujących.
Rola oprzyrządowania spawalniczego w kontroli wymiarów konstrukcji
W nowoczesnej produkcji przemysłowej profesjonalne oprzyrządowanie spawalnicze odpowiada za bezwzględne narzucenie geometrii łączonym elementom przed zajarzeniem łuku oraz w trakcie krystalizacji jeziorka spawalniczego. Dzięki mechanicznej stabilizacji detali w zadanych punktach bazowych siły skurczu spawalniczego nie powodują migracji krawędzi. Zapobiega to kosztownemu i czasochłonnemu prostowaniu konstrukcji płomieniem lub na prasach hydraulicznych po zakończeniu spawania.
Jakie rodzaje oprzyrządowania spawalniczego pomagają w ograniczaniu błędów wymiarowych?
W zależności od stopnia skomplikowania węzłów konstrukcyjnych oraz wolumenu produkcji stosuje się oprzyrządowanie uniwersalne modułowe lub dedykowane przyrządy spawalnicze projektowane pod konkretny wyrób.
Przyrządy mocujące i pozycjonery
Podstawę stanowisk stanowią modułowe stoły spawalnicze w siatce otworów systemowych (system 16 lub 28) poddane azotowaniu plazmowemu, które zabezpiecza płytę przed przywieraniem odprysków. W połączeniu z mechanicznymi i pneumatycznymi dociskami szybkomocującymi elementy konstrukcji zostają unieruchomione z dużą siłą docisku. Pozycjonery i obrotniki spawalnicze umożliwiają z kolei obrót całej zmontowanej bryły do pozycji podolnej (PA/PB), co zapewnia optymalny przetop, symetryczne układanie ściegów i równomierne rozłożenie naprężeń termicznych po obu stronach osi obojętnej profilu.
Ramiona pomiarowe i szablony
Szablony montażowe wyznaczają stałe punkty odniesienia dla powtarzalnych serii wyrobów. Wykorzystanie ramion pomiarowych 3D lub optycznych skanerów laserowych pozwala na błyskawiczną weryfikację wymiarów przedspawalniczych (tzw. sczepiania) oraz pomiar geometrii w trakcie stygnięcia. Wczesne wykrycie dewiacji kątowych umożliwia skorygowanie kolejności nakładania spoin bez ryzyka trwałego zdeformowania podzespołu.
Kątowniki i przyssawki magnetyczne
Wielopłaszczyznowe kątowniki precyzyjne, pryzmy oraz magnesy neodymowe o regulowanym kącie pozwalają na bezbłędne spasowanie blach i profili pod kątem 90° lub z zadanym ukosowaniem. Eliminują one luzy montażowe, które podczas spawania jednostronnego prowadziłyby do zaciągania krawędzi i powstawania niezgodności kątowych.
Znaczenie oprzyrządowania spawalniczego dla jakości konstrukcji
Naruszenie tolerancji wymiarowych to nie tylko problem estetyczny, lecz przede wszystkim wada zagrażająca nośności ustroju. Niewspółosiowość pasów i środników blachownic, zwichrowania ram czy błędy rozstawu otworów montażowych uniemożliwiają późniejszy montaż na budowie.
Wpływ na czas i koszty produkcji
Zastosowanie sztywnego oprzyrządowania pozwala na wprowadzenie tzw. kompensacji wstępnej – celowego wygięcia elementów w kierunku przeciwnym do przewidywanego skurczu spoiny. Po ostygnięciu detal samoczynnie osiąga wymiar nominalny. Zmniejsza to liczbę braków produkcyjnych do zera, eliminuje operacje prostowania termicznego oraz redukuje czas przygotowania złącza nawet o 60%.
Praktyczne wskazówki dotyczące wykorzystania oprzyrządowania spawalniczego
Efektywność oprzyrządowania zależy od kultury technologicznej wdrożonej na spawalni:
- Projektuj symetryczną kolejność spawania: układaj ściegi naprzemiennie względem osi obojętnej elementu, aby siły skurczu wzajemnie się równoważyły wewnątrz zaciśniętego przyrządu.
- Utrzymuj czystość baz pomiarowych: regularnie usuwaj odpryski spawalnicze i zanieczyszczenia z trzpieni bazujących i pryzm, aby nie fałszować punktów zerowych montażu.
- Kontroluj siłę docisku mechanicznego: docisk musi stabilizować detal, lecz nie może wywoływać w nim trwałych odkształceń plastycznych przed rozpoczęciem spawania.
- Zwalniaj dociski dopiero po pełnym ostygnięciu: przedwczesne rozpięcie przyrządu, gdy złącze znajduje się w temperaturze powyżej 200–300°C, skutkuje gwałtownym odprężeniem i natychmiastowym zwichrowaniem konstrukcji.
Najważniejsze korzyści stosowania oprzyrządowania spawalniczego
Inwestycja w zaawansowane stanowiska montażowo-spawalnicze przynosi wymierne rezultaty operacyjne:
- Pełna powtarzalność geometryczna: produkcja wielkoseryjna zachowuje rygorystyczne klasy tolerancji według normy PN-EN ISO 13920 (np. klasa B lub A).
- Eliminacja operacji korygujących: całkowite wykluczenie kosztownego prostowania palnikiem, podgrzewania punktowego i napraw ślusarskich.
- Redukcja czasu sczepiania i pasowania: ograniczenie ręcznego mierzenia taśmą i trasowania na rzecz bazowania na gotowych zderzakach i trzpieniach.
- Bezpieczeństwo operatorów: stabilne zamocowanie ciężkich podzespołów w obrotnikach eliminuje konieczność ręcznego obracania detali za pomocą suwnicy.
- Podwyższenie jakości złączy: możliwość spawania w dogodnych pozycjach zapobiega powstawaniu podtopień, porowatości czy braku przetopu.
Jak dobrać odpowiednie oprzyrządowanie spawalnicze do swoich potrzeb?
Dobór systemu zależy od wielkości partii i gabarytów konstrukcji. W produkcji jednostkowej i małoseryjnej optymalne są stoły modułowe z wymiennym osprzętem trzpieniowym, który można dowolnie rekonfigurować pod zmieniające się projekty. W produkcji seryjnej (np. w branży automotive czy maszynowej) standardem są dedykowane koniki i szablony pneumatyczne z automatycznym ryglowaniem, ściśle zintegrowane z celami zrobotyzowanymi.
Ograniczenie błędów wymiarowych – inwestycja w trwałość i profesjonalizm
Precyzyjne zarządzanie odkształceniami spawalniczymi to znak rozpoznawczy nowoczesnego zakładu wytwórczego. Wykorzystanie profesjonalnego oprzyrządowania przekształca nieprzewidywalny proces termiczny w powtarzalną operację inżynieryjną, gwarantując nienaganną geometrię wyrobów i budując przewagę konkurencyjną na wymagającym rynku konstrukcji stalowych.


